Вал диаметром 25 мм и длиной 24,990 мм, вставленный в отверстие корпуса диаметром 25,020 мм, оставляет зазор 0,030 мм. На чертеже все не выглядит неправильно, обе детали проходят быструю проверку штангенциркулем, и тем не менее, этот зазор решает, будет ли сборка работать тихо или расшатается после месяца производства. Допуск вала и отверстия — это то, что определяет этот зазор или этот захват, и обычно это первое, что стоит перепроверить, когда восстановление дважды терпит неудачу по одной и той же причине.
Практический ответ краток. Работайте с базисной системой отверстий, такой как H7, если нет явной причины этого не делать, выберите класс посадки, исходя из направления нагрузки, разницы температур и метода сборки, затем подтвердите результат в тысячных долях миллиметра вместо того, чтобы предполагать, что станок приземлится точно на номинал.
Как записывается допуск вала и отверстия
Размер, такой как 25 H7, несет в себе две отдельные части информации. Буква Н фиксирует положение поля допуска относительно номинальных 25 мм. Для отверстия прописная буква H означает, что нижний предел находится точно на номинальном уровне, поэтому зона увеличивается от 25 000 мм. Число 7 фиксирует ширину этой зоны, которая называется классом допуска. При диаметре 25 мм ИТ7 равен 0,021 мм, поэтому размер отверстия H7 может составлять от 25 000 мм до 25,021 мм.
Вал, записанный как 25 h6, следует той же логике в противоположном направлении. Нижняя буква h соответствует номинальному верхнему пределу, поэтому длина вала составляет от 24,987 мм до 25 000 мм. Изменение буквы перемещает всю зону. Изменение числа меняет только ширину зоны, и эта ширина быстро увеличивается с номинальным размером.
Класс допуска по ширине для номинальных размеров от 18 мм до 30 мм, все значения в миллиметрах на основе ISO 286. | Класс допуска | Ширина зоны при 25 мм | Типичное использование |
| ИТ6 | 0,013 мм | Точная посадка, гнезда подшипников, точные шпиндели станков |
| IT7 | 0,021 мм | Стандартные отверстия для оснований, корпуса машин общего назначения |
| ИТ8 | 0,033 мм | Обжимные и фиксирующие посадки с умеренной нагрузкой |
| ИТ9 | 0,052 мм | Свободная посадка, заглушки на некритических соединениях |
| от IT10 до IT11 | от 0,084 до 0,130 мм | Сварные или болтовые конструкции, большие зазоры |
Переход от IT7 к IT9 более чем удваивает разрешенный диапазон. Этот единственный сорт часто отделяет контролируемую посадку от сборки, которая требует удерживающего состава, чтобы оставаться вместе.
Основа отверстия или основа вала
ISO 286 позволяет закрепить зону допуска на любой детали. В системе с отверстием отверстие остается в положении H, а буква вала меняется для обеспечения посадки. В системе с основанием вала вал остается в положении h, а буква отверстия меняется.
Основа с отверстиями выигрывает в большинстве случаев производства, потому что отверстия сложнее подгонять по размеру и их легче калибровать. Развертка, расточная оправка или калибр-пробка предназначены для одного номинального диаметра, поэтому сохранение отклонений на валу, который поворачивается и шлифуется до необходимого размера, снижает затраты на инструмент. Основа вала имеет смысл, когда один готовый вал, например шлифованный шпиндель или холоднотянутый пруток, должен принимать несколько разных ступиц или когда одна длина вала является общей для всего семейства продуктов.
Зазор, переходная посадка и посадка с натягом
Если известны обе зоны, соответствием будет разница между ними. Результатом является разрыв, диапазон, пересекающий ноль, или постоянная хватка. В таблице ниже показано то же соединение диаметром 25 мм с пятью буквами вала напротив отверстия H7. Отрицательные значения означают помехи.
Диапазоны зазоров и натягов для отверстия H7 диаметром 25 мм в паре с обычными допусками вала, значения в миллиметрах. | Подходит | Тип | Диапазон зазора | Где это подходит |
| 25 ч7/ч6 | Распродажа | от 0,000 до 0,034 мм | Расположение легким движением, сборка вручную. |
| 25 Н7/g6 | Распродажа | от 0,007 до 0,041 мм | Плотное скольжение с масляной пленкой, шпиндели и направляющие |
| 25 Н7/k6 | Переход | от -0,015 до 0,019 мм | Расположение соответствует месту, где ключи или дюбели несут крутящий момент |
| 25 Н7/п6 | Помехи | от -0,035 до -0,001 мм | Легкий пресс, удерживает втулку без крепежа |
| 25 ч7/с6 | Помехи | от -0,048 до -0,014 мм | Посадка с постоянным усилием, прессование или термоусадочная сборка |
Обратите внимание, что H7/k6 пересекает ноль. Любая переходная посадка — это ставка на фактически произведенные размеры, поэтому она надежна только тогда, когда обе детали измерены или изготовлены под статистическим контролем. В партии из пятидесяти втулок переходная посадка обычно дает несколько тугих деталей и несколько незакрепленных.
Почему посадочные места подшипников не соответствуют классам IT
Подшипники качения поставляются в готовом виде, поэтому их диаметр отверстия и наружный диаметр соответствуют стандарту подшипников, а не ISO 286. Для отверстия диаметром 25 мм в нормальном классе точности отверстие является номинальным или примерно на 0,010 мм меньше, и оно никогда не превышает размер. Это единственное правило меняет способ записи сопряженного вала, поскольку вал, изготовленный на высоте ровно 25 000 мм, уже представляет собой легкую помеху в этом отверстии.
Кольца тонкого сечения добавляют вторую сложность. Прессованное кольцо принимает геометрию своего седла, поэтому корпус, который прошел проверку диаметра, но имеет овальность 0,010 мм, передает эту форму прямо на дорожку качения. В высокоточных сборках округлость и конусность обычно имеют большее значение, чем сам диаметр ленты.
Рабочее правило заключается в том, что кольцо, вращающееся относительно направления нагрузки, требует более плотного посадки, тогда как неподвижное кольцо может работать менее свободно. В вентиляторе с вращающимся валом и фиксированным корпусом это означает, что посадочное место вала около k6 или m6, а корпус около H7 или J7. Поменяйте расположение, и корпус станет плотной стороной.
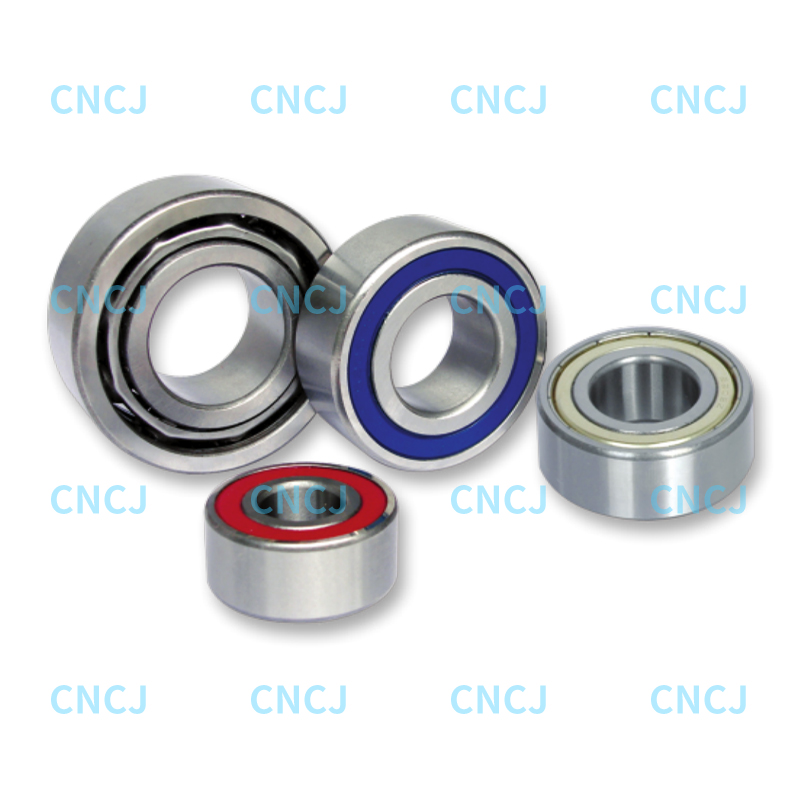 Двухрядные радиально-упорные подшипники серий 52 и 53 Эти двухрядные радиально-упорные подшипники, полезные в тех случаях, когда класс посадки и предварительный натяг должны быть сбалансированы, выдерживают комбинированные нагрузки благодаря герметичной конструкции и смазке с низким коэффициентом трения. Посмотреть продукт →
Посадки также взаимодействуют с внутренним зазором. Двухрядный радиально-упорный подшипник, установленный с запрессовкой на обоих кольцах, теряет часть своего рабочего зазора из-за упругого сжатия, что является одной из причин, по которой предварительный натяг и класс посадки должны выбираться вместе. Наша заметка о выбор преднатяга для подшипников серий 52 и 53 проходит тот же компромисс со стороны подшипника.
Вещи, которые переопределяют рисунок
Температура
Сталь растет примерно на 0,0115 мм на 100 мм длины на каждые 100 градусов повышения температуры. На стержне диаметром 25 мм, что примерно на 0,029 мм шире, чем вся полоса IT7. Горячий вал вставляется в холодный корпус гораздо легче, чем показано на рисунке, а соединение, которое ощущается прямо на холодном столе, может потерять сцепление, как только машина достигнет рабочей температуры.
Округлость и конусность
Трехкулачковое отверстие может обеспечить идеальный диаметр при измерении в двух точках, при этом в процессе эксплуатации оно ведет себя как посадка с натягом. Проверьте круглость в трех точках и сохраните конусность внутри посадочного места подшипника в пределах допуска на диаметр.
Обработка поверхности и покрытие
Помехи измеряются на вершинах двух поверхностей. Следы шлифовки и выступы при заточке сглаживаются во время прессования, поэтому шероховатый вал теряет примерно от одной до двух тысячных миллиметра эффективного сцепления. Покрытие и краска на отверстии корпуса перемещаются в другую сторону, и их необходимо добавить к номинальному размеру перед расчетом посадки.
Условия измерения
Пределы и посадки предполагают температуру 20 градусов Цельсия и калиброванный инструмент. Микрометр, удерживаемый на горячей детали, штангенциркуль, сжатый большим пальцем, или цех, который раскачивается на двадцать градусов между сменами, — все это может привести к поломке совершенно исправного компонента.
Метод сборки
Для соединения, которому требуется усилие прессования в десять тонн на бумаге, на практике может потребоваться гидравлический пресс, индукционный нагреватель или термоусадочная посадка. Если единственным доступным инструментом является ударный молоток, уменьшите помехи до начала производства, а не после первой трещины в корпусе.
Как указать посадку без доработки
- Номинальный размер фиксируйте из функционального требования, а не из ближайшего складского стержня.
- Определите направление нагрузки для каждой детали и определите, какой компонент вращается относительно нагрузки.
- Сначала выберите тип посадки: зазор для движения, переход для местоположения, натяг для постоянного захвата.
- Примите основу отверстия и запишите отверстие как H плюс класс, соответствующий требуемой точности, обычно H7 или H8.
- Выберите букву вала, которая обеспечивает желаемый зазор или натяг, затем запишите оба предела в миллиметрах.
- Прежде чем опубликовать чертеж, сверьте цифры с температурой, толщиной покрытия и имеющимися инструментами для сборки.
- Укажите метод измерения и температуру на чертеже, если лента натянута.
Явное указание обоих пределов — это шаг, который чаще всего пропускают, и именно он экономит больше всего денег, поскольку устраняет любые споры о том, что означает H7 для этого конкретного диаметра.
Где эти варианты проявляются в реальном оборудовании
Общая вращающаяся опора, от насосов и вентиляторов до небольших редукторов, обычно оснащена радиальным шарикоподшипником на седле вала в диапазоне от j5 до k6 и корпусе в диапазоне H7 или J7, при этом более плотная сторона размещается на том кольце, которое несет вращающуюся нагрузку.
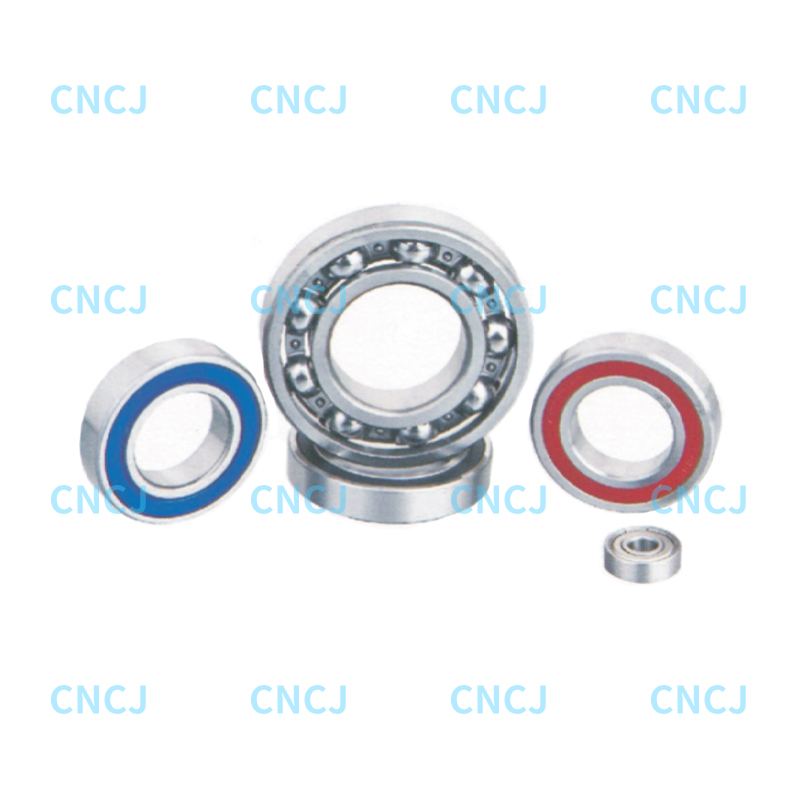 Радиальные шарикоподшипники для общей опоры вращения Простые подшипники с высокой грузоподъемностью и низким коэффициентом трения для насосов, вентиляторов и редукторов серий 42 и 43 в различных спецификациях. Посмотреть продукт →
В оборудовании, которое должно сохранять устойчивость при комбинированной радиальной и осевой нагрузке, например компактных приводах, конвейерных роликах и направляющих транспортных средствах, часто используются двухрядные подшипники с более прочной посадкой обоих колец. Здесь посадка и внутренний зазор должны быть настроены вместе, поскольку слишком сильное сжатие обоих колец приводит к удалению рабочего зазора, что снижает шум и вибрацию.
Двухрядные шарикоподшипники для комбинированных радиальных и осевых нагрузок Двухрядные радиально-упорные подшипники воспринимают радиальные и двунаправленные осевые нагрузки, обеспечивают высокую жесткость и подходят для ступиц, прецизионного оборудования и прочно сидящих механизмов. Посмотреть продукт → В Нинбо Ваньшунь подшипник , вопросы о допусках, которые мы получаем от машиностроителей, почти всегда связаны с седлом, скопированным со старого чертежа, без повторной проверки направления нагрузки или рабочей температуры.
Сохранение простоты решений о толерантности
Допуск вала и отверстия — это небольшая арифметическая операция, оказывающая большое влияние на надежность. Закрепите зону на отверстии, выберите тип посадки в соответствии с работой, которую должно выполнять соединение, и запишите оба предела, чтобы магазин, инспектор и покупатель читали одни и те же числа. Когда шарниру приходится работать в горячем состоянии, сидеть на тонком кольцевом подшипнике или выдерживать большую нагрузку, рассматривайте посадку и внутренний зазор как одно решение, а не два, потому что в эксплуатации они ведут себя именно так.